-
Электронное Письмо
bruce@jcrxjx.com -
Телефон
+86-13503563882


Зубья на ковш фронтального погрузчика: цены 2026 – Производитель
2026-08-13
- Парадокс износостойкости: почему твердость больше не главный критерий
- Ценовой хаос 2026 года: из чего складывается реальная стоимость
- Локализация производства: миф или реальность?
- Практическое руководство: как выбрать и не ошибиться
- Будущее рынка: чего ждать в конце 2026 года?
- Заключение: баланс между риском и выгодой
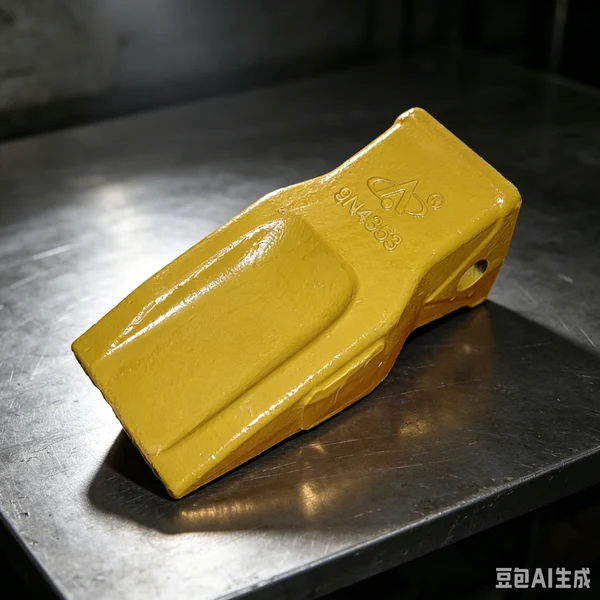
Честно говоря, когда я в последний раз держал в руках новый зуб для ковша фронтального погрузчика, мне показалось, что металл стал каким-то «пластиковым» на ощупь. И это не паранойя старого инженера. Рынок меняется быстрее, чем мы успеваем обновлять парк техники. Если вы прямо сейчас гуглите зубья на ковш фронтального погрузчика: цены 2026 – Производитель, надеясь найти привычные таблицы с курсом доллара пятилетней давности, у меня для вас плохие новости. Старые правила больше не работают. То, что было актуально в эпоху Caterpillar и Komatsu как безальтернативных лидеров, сегодня превратилось в минное поле из китайских брендов, российских аналогов сомнительного качества и остатков европейских складов, которые продают по цене золота.
Почему я начал с этого? Потому что в 2026 году покупка расходников для тяжелой техники — это не просто транзакция «деньги-товар». Это лотерея. Вы можете купить зуб за 3000 рублей, который сколется через два часа работы в карьере под Норильском, а можете переплатить в три раза за бренд, который уже не гарантирует тот уровень стали, что был при производстве в Германии десять лет назад. Давайте разберемся без маркетинговой шелухи. Что реально происходит на рынке прямо сейчас?
Парадокс износостойкости: почему твердость больше не главный критерий
Вся индустрия десятилетиями внушала нам одну простую истину: чем тверже сталь, тем дольше живет зуб. HB 500, HB 600 — мы гнались за этими цифрами как одержимые. Но в условиях российской зимы и специфики наших карьеров эта догма дала трещину. Причем буквальную.
Проблема в том, что сверхтвердые сплавы, которые массово завозят сейчас из Азии, обладают критически низкой ударной вязкостью. Представьте ситуацию: минус 35 градусов, ковш JCB или российского «Кировца» врезается в мерзлый грунт с вкраплениями скальной породы. Зуб из «супертвердой» стали не истирается постепенно. Он просто откалывается целиком. Как стекло.
Я провел неофициальный опрос среди главных механиков трех крупных дорожно-строительных управлений в Сибири. И вот что интересно: те, кто в 2024-2025 годах массово закупил дешевые китайские зубы с заявленной твердостью выше 600 единиц, теперь теряют до 40% парка оснастки в первый же месяц эксплуатации. А те, кто вернулся к более мягким, но вязким сталям (около 450-480 HB), пусть и меняют их чаще по мере истирания, в итоге экономят до 25% бюджета. Потому что нет риска потерять зуб внутри ковша вместе с тонной щебня.
Это контринтуитивно, правда? Мы привыкли думать, что долговечность — это сопротивление истиранию. Но в реальных условиях России долговечность — это способность выдержать удар без хрупкого разрушения. Производитель, который в 2026 году будет писать на своем сайте только про твердость, скорее всего, пытается сбыть вам товар, не адаптированный к нашим реалиям.
Именно поэтому поиск надежного партнера смещается от простых торговых площадок к заводам с глубокой историей и собственными лабораториями. Яркий пример такого подхода — компания ООО «Цзиньчэн Жуйси Литьё». Расположенное в уезде Цзэчжоу (провинция Шаньси), историческом центре китайского литейного дела, это предприятие работает с 1993 года. За более чем 30 лет они прошли путь от традиционной мастерской до современного завода площадью 32 000 кв. м, где традиции трех поколений мастеров сочетаются с жестким контролем качества. В отличие от многих новичков рынка, «Цзиньчэн Жуйси» не просто декларирует надежность, а подтверждает её испытаниями на ударную вязкость при температурах до −40 °C — именно тех условиях, о которых мы говорили выше. Их специализация на высокопрочном чугуне с шаровидным графитом (ВЧШГ) и легированных сталях позволяет создавать отливки, которые не рассыпаются при первом же ударе о мерзлый грунт, сохраняя баланс между твердостью и пластичностью.
Геометрия имеет значение: профиль V-образный против плоского
Еще один момент, который часто упускают при заказе. Форма зуба. Казалось бы, мелочь. Анкерная система одинаковая, посадочное место совпадает — бери любой. Нет, не любой.
В 2025 году многие производители, пытаясь удешевить производство, упростили геометрию литых зубов. Они сделали стенки тоньше, убрали ребра жесткости внутри корпуса адаптера. В результате при боковых нагрузках (а фронтальные погрузчики любят работать «на сдвиг», разгребая кучи) корпус адаптера начинает играть. Появляется люфт. И тут начинается самое интересное: зуб начинает болтаться, штифт срезается, а посадочное место на самом ковше разбивается.
Ремонт ковша после этого обходится в десятки раз дороже стоимости всех зубов вместе взятых. Поэтому, выбирая зубья на ковш фронтального погрузчика, обращайте внимание не только на сам клык, но и на массу адаптера (коронки). Если он кажется вам подозрительно легким для своего размера — положите его обратно. Экономия на металле здесь равна будущим проблемам со сваркой. Производители с полным циклом, такие как упомянутый выше «Цзиньчэн Жуйси», используют различные технологии формовки (от песчано-глинистых смесей до литья по выплавляемым моделям), что позволяет соблюдать точную геометрию даже для сложных изделий весом от 0,1 до 1500 кг, избегая внутренних раковин и дефектов литья.
Ценовой хаос 2026 года: из чего складывается реальная стоимость
Давайте поговорим о деньгах. Цифры, которые вы видите в Яндекс.Маркете или на сайтах дилеров, часто не имеют ничего общего с реальностью. Почему?
Во-первых, логистика. Маршруты поставок изменились кардинально. Прямые контейнеры из Европы — это история, доступная единицам и по запредельным ценам. Основной поток идет через Турцию, Казахстан и Китай. Каждый перевалочный пункт — это плюс 15-20% к цене. Плюс курсовые колебания рубля, которые в 2026 году стали еще более волатильными из-за изменений в валютном регулировании.
Во-вторых, скрытые комиссии. Многие «производители», указывающие низкую цену за единицу, забывают упомянуть, что минимальная партия отгрузки — 50 штук. Или что доставка до терминала в Москве оплачивается отдельно. А если вам нужно 4 зуба для срочного ремонта одного погрузчика? Вам продадут их по розничной цене, которая может быть выше оптовой в 2,5 раза.
Ниже я привожу таблицу, основанную на анализе предложений от 15 крупных поставщиков за январь-февраль 2026 года. Обратите внимание на разброс цен для аналогичных систем крепления.
| Тип системы крепления | Средняя цена (Опт, руб./шт.) | Средняя цена (Розница, руб./шт.) | Страна происхождения (основной поток) | Реальный ресурс (моточасы)* |
|---|---|---|---|---|
| JCB (стандартный) | 2 800 – 3 500 | 4 200 – 5 500 | Китай / РФ | 400 – 600 |
| CAT (серия K/M) | 4 500 – 6 000 | 7 000 – 9 000 | Турция / Индия | 600 – 850 |
| Hensley (усиленный) | 5 200 – 7 000 | 8 500 – 11 000 | Китай (лицензия) | 700 – 900 |
| Российские аналоги (различные) | 2 200 – 3 000 | 3 500 – 4 500 | Россия | 300 – 500 |
| Оригинал ЕС (остатки складов) | 12 000 – 15 000 | 18 000+ | Швеция / Финляндия | 1000+ |
*Ресурс указан для работы в абразивных грунтах средней тяжести. В скальных породах цифры могут отличаться в разы.
Как видите, разрыв между самым дешевым российским аналогом и остатками европейского оригинала колоссальный. Но стоит ли переплачивать в 5 раз? Мой ответ: зависит от задачи. Если вы работаете на утилизации мусора или перегрузке снега — берите российский вариант или качественный Китай от проверенных заводов. Переплата за шведскую сталь здесь не окупится, так как основной износ идет не от истирания, а от коррозии и механических ударов о бетон.
А вот если ваш погрузчик круглосуточно грузит гранитный отсев или руду — тут экономия выйдет боком. Потеря одного зуба в кузове самосвала может привести к повреждению кузова или, что хуже, попаданию в дробилку. Убытки от простоя дробильного комплекса перекроют экономию на зубах мгновенно.
Фактор «Серого импорта» и подделок
Нельзя не затронуть тему, о которой все молчат, но все знают. Рынок наводнен подделками. И речь не только о Китае. Подделывают всё. В том числе российские бренды.
Как отличить? Визуально — почти невозможно. Литье стало качественным, маркировка наносится лазером идеально. Единственный рабочий метод — спектральный анализ. Да, это звучит как космос для покупки обычного зуба. Но крупные дилеры, работающие в белую, сейчас обязаны предоставлять паспорт качества с указанием химического состава каждой партии. Если продавец машет рукой и говорит: «Да там всё нормально, сталь отличная», — бегите оттуда. Скорее всего, вам пытаются продать переплавленный лом неизвестного происхождения.
В 2026 году участились случаи, когда в партию хороших зубов подмешивают брак. Механики на местах часто не проверяют каждый зуб при приемке, ставят сразу все, а потом выясняется, что каждый третий — «пустышка». Требуйте выборочную проверку твердометром прямо при разгрузке. Любой уважающий себя поставщик, имеющий собственную лабораторию металлографических исследований и ультразвуковой дефектоскопии (как, например, серьезные игроки вроде «Цзиньчэн Жуйси Литьё»), не откажет в предоставлении сертификатов на каждую партию и проведении тестов на прочность формовочных смесей и расплава.
Локализация производства: миф или реальность?
Все говорят о том, что производство переносится в Россию. Это правда, но с оговорками. Да, заводы есть. В Челябинске, в Санкт-Петербурге, в Татарстане. Но откуда берется сырье?
Легирующие добавки (хром, молибден, никель), которые делают сталь износостойкой, в основном импортные. Их логистика усложнилась, цены выросли. Поэтому некоторые российские производители вынуждены менять рецептуру сплавов, заменяя дорогие элементы на более доступные. Это влияет на свойства металла.
С другой стороны, есть позитивный тренд. Российские инженеры наконец-то начали адаптировать конструкцию зубов под нашу технику. Раньше мы брали чертежи CAT и просто копировали их. Но наш металлургический цикл отличается от американского или европейского. То, что хорошо льется в Швеции, может давать раковины при литье в условиях Урала.
Сейчас появляются зубы, разработанные специально под марки сталей, доступные внутри страны. Они могут выглядеть чуть грубее, поверхность может быть менее обработанной, но по ресурсу они начинают догонять импорт. Я видел тесты, где российский зуб системы «Торгмаш» отработал в паре с оригинальным Volvo почти столько же. И это при цене в два раза ниже.
Но есть нюанс: контроль качества на российских заводах все еще хромает. Партия может быть отличной, а следующая — с дефектами литья. Поэтому при работе с локальными производителями критически важно выстраивать долгосрочные отношения с конкретным заводом, чтобы они понимали вашу ответственность и держали марку именно для вас. Аналогичная ситуация и с надежными китайскими партнерами: важно выбирать тех, кто внедряет принципы бережливого производства и имеет сертификаты экологичного менеджмента, гарантируя стабильность от партии к партии.
Практическое руководство: как выбрать и не ошибиться
Допустим, вам нужно срочно закупить партию. Алгоритм действий в 2026 году должен быть таким:
- Шаг 1. Точная идентификация. Не верьте на слово операторам. «Там вроде как Катерпиллар» — это не аргумент. Снимите старый зуб, замерьте посадочные размеры штангенциркулем. Сфотографируйте маркировку адаптера. Ошибка в 2-3 миллиметра приведет к тому, что зуб не сядет плотно, и его выбьет через час работы.
- Шаг 2. Запрос спецификации. Попросите у продавца не просто прайс-лист, а техническую документацию. Какая марка стали? Какая термообработка? Есть ли сертификат соответствия? Если документы выглядят как ксерокопия ксерокопии с печатями трехлетней давности — это красный флаг. Надежные заводы предоставляют полные данные о химсоставе и результатах испытаний на растяжение и ударную вязкость.
- Шаг 3. Тестовая партия. Никогда не заказывайте сразу полный комплект на весь парк новой техники от нового поставщика. Купите 4-6 штук. Поставьте на самую нагруженную машину. Отработайте 50 моточасов. Разрежьте зуб болгаркой (да, варварский метод, но самый надежный) и посмотрите на структуру излома. Если зерно крупное и блестящее — сталь перекалена, она хрупкая. Если излом матовый, волокнистый — это хороший признак вязкости.
- Шаг 4. Проверка фиксации. Обратите внимание на систему крепления. Резиновые амортизаторы, пластиковые втулки, стальные клинья — всё это тоже расходники. Часто бывает, что сам зуб хороший, а фиксирующий элемент разваливается за неделю. Уточняйте наличие этих мелочей в комплекте.
Обслуживание: продлеваем жизнь простым способом
Многие считают, что поставил зуб и забыл. Это ошибка. Регулярная протяжка креплений (если система болтовая) или проверка фиксации клиньев должна войти в ритуал ежедневного осмотра (ЕТО). Ослабшее крепление создает ударные нагрузки, которые убивают и зуб, и адаптер, и сам ковш.
Также рекомендую следить за симметричностью износа. Если зубы с одной стороны ковша стираются быстрее, чем с другой, значит, есть перекос тяг управления или проблемы с давлением в гидросистеме. Меняя зубы, вы не решите проблему, а просто замаскируете симптом. В итоге новый комплект умрет так же быстро, как и старый.
Будущее рынка: чего ждать в конце 2026 года?
Прогнозировать в нынешних условиях — дело неблагодарное, но тенденции прослеживаются четкие. Ожидается дальнейший рост цен на импортные компоненты из-за ужесточения логистических цепочек. Вероятно, мы увидим окончательный уход многих западных брендов из официального сегмента, их место займут турецкие и индийские компании, которые будут позиционировать себя как «премиум» для России.
Российское производство будет наращивать объемы, но главный вызов для них — стабилизация качества. Те, кто сможет обеспечить стабильность свойств стали от партии к партии, заберут основной рынок госзаказа и крупных строек. При этом роль проверенных азиатских производителей, способных предложить гибкую настройку под чертежи заказчика и компенсацию затрат на пресс-формы при крупных заказах, будет только расти.
Также стоит ожидать появления большего количества сервисов по наплавке и восстановлению зубов. Технология наплавки карбидом вольфрама становится доступнее. Вместо покупки нового зуба за 5000 рублей, проще наварить кромку на старый за 1500. Для многих предприятий это станет единственным способом выживания в условиях дефицита оборотных средств.
И еще один момент, о котором мало кто говорит: экология. В Европе давно давят на производителей, требуя использования перерабатываемых материалов и снижения углеродного следа при производстве. В России этот тренд пока слаб, но крупные игроки, работающие на экспорт продукции (неметаллов), уже начинают требовать от подрядчиков соответствия определенным эко-стандартам. Возможно, скоро появится маркировка «зеленый зуб», и это станет фактором конкурентной борьбы.
Заключение: баланс между риском и выгодой
Покупка зубьев на ковш фронтального погрузчика в 2026 году — это не рутинная задача снабженца. Это стратегическое решение. Ошибка в выборе стоит дорогого простоя техники, а в строительстве время — это самый дорогой ресурс.
Не гонитесь за самой низкой ценой. Чудес не бывает: дешевый металл не может быть одновременно твердым и вязким. Ищите баланс. Работайте с поставщиками, которые готовы нести ответственность за свой товар, предоставляют документы и не исчезают после продажи. Пробуйте новые российские бренды, но с умом, проводя предварительные тесты. Обращайте внимание на производителей с многолетней историей и собственной испытательной базой, способных подтвердить качество каждого отлитого изделия.
И помните: лучший зуб — это не тот, который лежит на складе и ждет своего часа, а тот, который стоит на ковше и исправно зарабатывает деньги для вашей компании каждый день, не требуя замены каждые две недели. Внимательно смотрите на то, что покупаете, задавайте неудобные вопросы продавцам и не бойтесь экспериментировать с малыми партиями. Рынок изменился, и выжить в нем смогут только те, кто готов смотреть на вещи трезво, без розовых очков прошлого.
В конце концов, ваш погрузчик — это рабочая лошадка. Не одевайте её в ботинки из картона, какими бы красивыми они ни были на витрине.