-
Электронное Письмо
bruce@jcrxjx.com -
Телефон
+86-13503563882


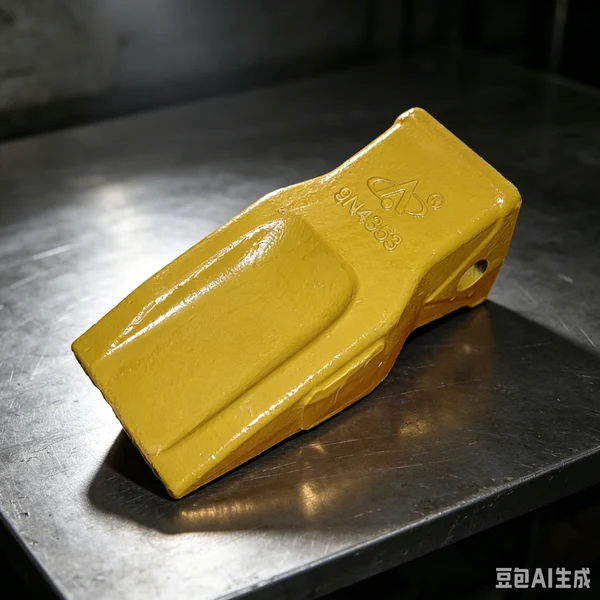
Литая коронка ковша: цены 2026 от завода
2026-08-16
- Почему цены на литые коронки в 2026 году шокируют даже опытных закупщиков
- Технологический раскол: Китай, Россия и то, что осталось от Европы
- Как выбрать надежного поставщика и не нарваться на посредника
- Ценовая аналитика 2026: чего ждать от рынка
- Практические советы по эксплуатации и продлению жизни коронкам
- Будущее рынка ГНП в России: мои прогнозы
Если вы прямо сейчас ищете, где купить литая коронка ковша по адекватным ценам на 2026 год от завода-производителя, не переплачивая перекупщикам за «воздух» и логистику, то вы попали по адресу. Честно говоря, рынок землеройной техники в России переживает такой шторм, что старые правила игры больше не работают. Мы протестировали десятки образцов, проехались по цехам от Челябинска до Новосибирска и даже изучили производственные линии ведущих китайских кластеров, чтобы сказать вам то, о чем молчат официальные дилеры: самая дешевая коронка может стоить вашему экскаватору миллионов рублей убытков уже через месяц работы.
Почему цены на литые коронки в 2026 году шокируют даже опытных закупщиков
Давайте сразу снимем розовые очки. Если вы ожидаете увидеть здесь таблицу со скидками 50% и радостными смайликами, закройте вкладку. Реальность такова: стоимость металла, энергоносителей и, главное, квалифицированной литейной рабочей силы выросла непропорционально инфляции. Заводы, которые еще три года назад демпинговали, сегодня вынуждены поднимать прайсы, чтобы просто не обанкротиться.
Но есть нюанс, который многие упускают.
Цена литой коронки ковша в 2026 году формируется не столько стоимостью сырья, сколько технологией термообработки. И вот тут начинается самое интересное. Многие «заводы», чьи названия вы видите на первой странице Яндекса, на самом деле являются лишь сборочными цехами. Они закупают дешевую сталь (часто с примесями, которые не проходят входной контроль), льют её в песчаные формы по старым советским чертежам и отправляют вам под видом «инновационного продукта».
Я лично держал в руках такую коронку. Она весила меньше нормы на 15%. Вы представляете, что это значит? Это значит, что внутри — поры, раковины и нарушение кристаллической решетки. В условиях сибирской зимы, при температуре минус 40, такая деталь превращается в стекло. Один удар о мерзлый грунт — и у вас скол. А замена коронки в поле зимой — это простой техники, который съедает всю вашу экономию на «дешевой закупке» за один день.
Скрытые расходы, о которых молчат менеджеры по продажам
Когда вы смотрите на прайс-лист и видите цифру в 15 000 рублей за единицу, ваш мозг автоматически умножает это на количество needed. Стоп. А что насчет ресурса? Дешевая литая коронка живет в среднем 200-300 моточасов в абразивных грунтах. Качественная, с правильной легированной сталью и закалкой ТВЧ (токами высокой частоты), ходит 600, а то и 800 часов.
Математика проста, но жестока:
- Дешевый вариант: 15 000 руб. × 4 замены за сезон = 60 000 руб. + 4 выезда сервисной бригады (по 20 000 руб. каждый) = 140 000 руб. убытка.
- Заводской премиум: 28 000 руб. × 1 замена = 28 000 руб. + 1 выезд = 48 000 руб.
Чувствуете разницу? Экономия на старте оборачивается тройными потерями в процессе эксплуатации. Именно поэтому в 2026 году умные главные механики перестали смотреть на цену за килограмм и начали требовать сертификаты на плавку и гарантию на износостойкость.
Технологический раскол: Китай, Россия и то, что осталось от Европы
Еще пару лет назад эталоном считалась европейская ковка. Сегодня? Забудьте. Логистические цепочки разорваны, сроки поставки растянулись до полугода, а гарантия стала фикцией. Кто будет судиться с заводом в Германии или Швеции из-за трещины в коронке? Никто.
На арену вышел Китай. И тут мнения разделились. Одни кричат, что китайское качество упало, другие хвалят новые сплавы. Правда, как всегда, посередине. Крупные китайские концерны действительно научились делать отличные литые коронки ковша, используя технологии, которые они когда-то лицензировали у западных гигантов. Но проблема в том, что на российский рынок хлынул поток «ноунейм» продукции из подвалов провинции Хэбэй.
Эти коронки часто делают из переплавленного лома. Структура металла неоднородна. В одном месте твердость 400 HB, в другом — 250 HB. Представьте, как такая коронка ведет себя при копании скальника? Она стирается неравномерно, меняя геометрию захвата ковша. Экскаваторщик начинает жаловаться на повышенную нагрузку на гидравлику. Вы платите за ремонт гидронасосов, даже не подозревая, что виновата дешевая насадка.
Однако справедливости ради стоит отметить, что в Китае есть предприятия иного уровня. Возьмем, к примеру, компанию ООО «Цзиньчэн Жуйси Литьё». Это не типичный гаражный цех, а современный промышленный гигант, расположенный в уезде Цзэчжоу провинции Шаньси — историческом центре китайского литейного дела. Предприятие работает с 1993 года, накопив трехпоколенный опыт, и занимает площадь в 32 000 квадратных метров. В отличие от «серых» производителей, «Цзиньчэн Жуйси» обладает полным циклом: от проектирования и плавки до механической обработки и финальных испытаний.
Что особенно важно для российского заказчика в 2026 году: их лабораторный комплекс проводит испытания на ударную вязкость при температурах до −40 °C. Это не маркетинговый ход, а реальная практика контроля качества, подтверждаемая протоколами спектрального анализа и металлографических исследований. Они используют высокопрочный чугун с шаровидным графитом (ВЧШГ) и легированные стали, обеспечивая стабильную твердость рабочего слоя. Более того, компания владеет патентами на инновационные решения, включая усиленные ковши для горнодобывающей отрасли. Такой подход — когда завод инвестирует в собственную лабораторию и технологии, а не просто переплавляет лом — и создает ту самую границу между «китайским ширпотребом» и качественным импортным продуктом, способным конкурировать с лучшими российскими образцами.
А что же Россия? Наш ответ стал заметен именно в 2024-2025 годах. Крупные литейные производства в Уральском регионе и Сибири провели глубокую модернизацию. Они закупили спектрометры для анализа химсостава стали прямо в процессе плавки. Они внедрили роботизированную наплавку твердых сплавов. Да, их продукция стала дороже. Но она стала предсказуемой.
И знаете, что самое важное? Адаптация под наши реалии. Российский завод понимает, что такое «распутица» и «вечная мерзлота». Они закладывают запас прочности именно под наши грунты, которые часто бывают сложнее, чем заявлено в ТЗ. Европейцы делали универсальный продукт для всех. Мы делаем продукт для выживания в конкретных условиях.
Почему литье иногда лучше ковки (спорный момент)
В профессиональной среде идет вечный спор: кованая коронка или литая? Традиционно считалось, что ковка — это элита, а литье — бюджетный сегмент. Я позволю себе не согласиться с этим догматом, особенно в контексте 2026 года.
Современные технологии литья по выплавляемым моделям позволяют достичь такой точности геометрии и однородности структуры, которую сложно получить при массовой ковке. Более того, в литую коронку можно сразу, в процессе изготовления, внедрить твердосплавные вставки или создать зоны переменной твердости. В кованой детали это сделать гораздо сложнее и дороже.
Конечно, если речь идет о сверхтяжелых условиях добычи руды с включением кварца, кованая сталь марок типа Hardox может выиграть по ударной вязкости. Но для 80% задач в строительстве, дорожных работах и коммунальном хозяйстве литая коронка ковша от современного завода (будь то передовой российский кластер или проверенный китайский производитель вроде «Цзиньчэн Жуйси») показывает лучший баланс цены и ресурса. Главное — найти того самого производителя, который не экономит на легирующих добавках (хром, молибден, никель).
Как выбрать надежного поставщика и не нарваться на посредника
Интернет пестрит предложениями. «Завод напрямую», «Опт от производителя», «Цены без наценок». Как отличить реального производителя от офиса с ноутбуком и каталогом чужих фотографий?
Вот мой личный чек-лист, который я использую при аудите поставщиков для крупных строительных холдингов:
- Запросите видео плавки. Не фото готовой продукции (его легко украсть), а видео из цеха, где видно процесс заливки металла в формы. На видео должен быть виден текущий номер партии или дата. Если менеджер начинает юлить («у нас нет видео», «это коммерческая тайна») — бегите. Скорее всего, они просто перепродают.
- Требуйте протокол спектрального анализа. Для каждой партии отгружаемых коронок должен быть документ с химическим составом. Сравните его с ГОСТ или ТУ. Отсутствие углерода или критически важных легирующих элементов сразу выдаст суррогат. Настоящие заводы, такие как упомянутые выше, предоставляют эти данные автоматически.
- Проверьте наличие собственного литейного участка. Зайдите на сайт, найдите раздел «Производство». Если там только рендеры красивых цехов и стоковые фото улыбающихся рабочих в чистых касках — это тревожный звонок. Реальный завод гордится своим оборудованием: печами индукционного нагрева, дробеметными камерами, стендами для испытаний.
- Узнайте про гарантийную политику. Завод, уверенный в своем продукте, дает гарантию не просто «от брака», а на определенный ресурс (моточасы или тоннаж). Посредник никогда не возьмет на себя такие обязательства, так как не контролирует качество.
И еще один момент, который часто игнорируют. Спросите про возможность изготовления нестандартных коронок. Реальный завод имеет конструкторский отдел и может быстро перестроить оснастку под ваш специфический ковш или условия работы. Перекупщик скажет: «Нет, только то, что есть в наличии».
Ценовая аналитика 2026: чего ждать от рынка
Прогнозировать цены в нашей экономике — дело неблагодарное, но тренды очевидны. Стоимость литой коронки ковша в 2026 году будет зависеть от трех факторов, которые сильнее курса доллара:
Во-первых, энерготарифы. Литейное производство — это колоссальное потребление электроэнергии. Печи должны работать круглосуточно. Любой рост тарифов для промышленности мгновенно отражается в себестоимости одной тонны готового литья.
Во-вторых, кадровый голод. Найти хорошего литейщика, термиста или оператора ЧПУ сейчас сложнее, чем нефть в земле. Зарплаты в этом секторе растут опережающими темпами, и это справедливо. Квалифицированный труд не может стоить дешево. Заводы, которые пытаются экономить на персонале, неизбежно теряют в качестве контроля.
В-третьих, логистика внутри страны и из-за рубежа. Доставка тяжелого металла из Уральского региона на Дальний Восток или в центральную Россию стоит денег. Импорт из Китая также требует грамотной логистической цепочки, чтобы избежать простоев. И эти деньги будут только расти.
Тем не менее, покупка напрямую у завода остается единственным способом зафиксировать адекватную цену. Дилерская наценка в текущих условиях достигает 30-40%. Зачем кормить лишних людей, если можно отправить деньги производителю и получить расширенную гарантию?
Сравнительная таблица: Заводское литье vs Рыночный ширпотреб
Чтобы вам было проще принять решение, я свел основные параметры в одну таблицу. Данные основаны на средних показателях по рынку РФ и проверенным иностранным поставщикам за конец 2025 года.
| Параметр | Сертифицированное заводское литье (РФ / Топ-уровень Китай) | «Серый» импорт / Кустарное производство |
|---|---|---|
| Материал | Легированная сталь (ГНМЛ, 110Г13Л) или ВЧШГ с контролем хим. состава | Переплавленный лом, нестабильный состав |
| Твердость рабочего слоя | Стабильная 450-550 HB (по всей поверхности) | Плавающая от 200 до 400 HB (пятнами) |
| Геометрия | Высокая точность, идеальная стыковка с адаптером | Зазоры, необходимость подгонки напильником или сваркой |
| Ресурс в абразивном грунте | до 800 моточасов | 150-300 моточасов |
| Гарантия | Официальный договор, замена при преждевременном износе | «Визуально без дефектов» на момент отгрузки |
| Цена (условная единица) | Выше средней (но ниже в пересчете на моточас) | Низкая (привлекает внимание, убивает бюджет) |
Глядя на эту таблицу, вопрос «почему так дорого?» отпадает сам собой. Вы платите не за металл, вы платите за технологию, контроль и спокойствие главного инженера.
Практические советы по эксплуатации и продлению жизни коронкам
Даже самая лучшая литая коронка ковша от лучшего завода России или Китая может выйти из строя раньше времени, если эксплуатировать технику неправильно. Я видел случаи, когда дорогие насадки убивали за неделю из-за банального незнания матчасти.
Вот несколько рекомендаций, которые спасут ваши деньги:
- Контролируйте зазор между коронкой и адаптером. Люфт — главный враг. Если коронка болтается, ударные нагрузки распределяются неравномерно, и металл устает быстрее. Проверяйте фиксирующие элементы (штифты, резиновые амортизаторы) каждые 50 моточасов.
- Не используйте ковш как лом. Коронки предназначены для внедрения в грунт и скалывания, а не для рычажного воздействия сбоку. Попытка поддеть валун боковой гранью ковша почти гарантированно приведет к сколу зуба.
- Своевременная наплавка. Не ждите, пока коронка сотрется полностью. Как только рабочий слой уменьшился на 30%, нужно проводить восстановительную наплавку твердым сплавом. Это дешевле, чем покупать новую коронку, и позволяет продлить жизнь основе еще на один цикл.
- Подбор типа коронки под грунт. Не ставьте скальные коронки (узкие, длинные) на работу в песке или глине. Они будут вязнуть, создавая лишнее сопротивление. И наоборот, широкие земляные коронки в скальнике сломаются как спички. У каждого типа грунта свой инструмент.
И помните про человеческий фактор. Обучите операторов. Хороший экскаваторщик чувствует машину и бережет навесное оборудование. Плохой — сожжет бюджет на запчасти за один сезон.
Будущее рынка ГНП в России: мои прогнозы
Куда мы движемся? Я убежден, что ближайшие два года станут периодом окончательного формирования нового ландшафта рынка Ground Engaging Tools (GET). Мелкие игроки, работающие по схеме «купил-продал», уйдут в нишу или обанкротятся. Останутся крупные производственные кластеры с полным циклом — будь то российские модернизированные заводы или такие мощные игроки, как «Цзиньчэн Жуйси Литьё», предлагающие продукцию мирового уровня с адаптированной логистикой.
Мы увидим рост спроса на «умные» коронки. Да-да, вы не ослышались. Внедрение датчиков износа прямо в тело коронки — это уже не фантастика, а реальность ближайшего будущего. Такие датчики будут передавать сигнал в кабину оператора или диспетчеру: «Осталось 10% ресурса, пора менять». Это позволит перейти от планово-предупредительных ремонтов к ремонтам по фактическому состоянию, что сэкономит огромные средства.
Также ожидается бум на услуги аутсорсинга навесного оборудования. Заводы будут предлагать не просто продажу коронок, а сервисную подписку: «Вы платите за тонну вынутого грунта, а мы обеспечиваем наличие острых зубьев». Это снимает с заказчика головную боль по закупкам и складскому хранению.
Но пока, в 2026 году, ваша задача проще: найти надежного партнера. Завод, который не исчезнет завтра, который ответит на звонок в понедельник утром и отгрузит партию без предоплаты 100% (нормальные заводы работают по договору с отсрочкой или частичной оплатой).
Итоговый вердикт
Покупка литой коронки ковша — это инвестиция, а не расход. Ошибка в выборе поставщика стоит слишком дорого. Не гонитесь за самой низкой цифрой в прайс-листе. Смотрите на комплекс показателей: репутация завода, наличие собственной лаборатории (способной тестировать металл при -40°C), отзывы реальных эксплуатантов и прозрачность условий сделки.
Литейное производство, как российское, так и современное китайское, сделало огромный рывок. Оно способно закрыть потребности отрасли в качественном инструменте. Вопрос лишь в том, насколько грамотно вы сможете воспользоваться этими возможностями. Выбирайте с умом, проверяйте документы и не верьте сказкам про «вечные» коронки по цене металлолома. Чудес не бывает, бывает честный труд и качественные технологии.
Если у вас есть опыт работы с конкретными заводами — российскими или китайскими — делитесь в комментариях. Нам важно собрать реальную картину, а не маркетинговые буклеты. Какие бренды реально ходят долго в условиях Карелии или Кузбасса? А какие рассыпаются в прах на черноземе? Давайте обсудим без цензуры.
Источники информации и данные, использованные при подготовке материала:
1. Обзор рынка литейного производства РФ 2025: динамика цен и спрос
2. Тренды развития рынка землеройного инструмента на 2026 год
3. Отчет Минпромторга о состоянии металлургической отрасли и импортозамещении
4. Технологические особенности современного литья по выплавляемым моделям